
Was versteht man unter „Maschineninterner Messung“ bei Schleifmaschinen mit Messtastern?
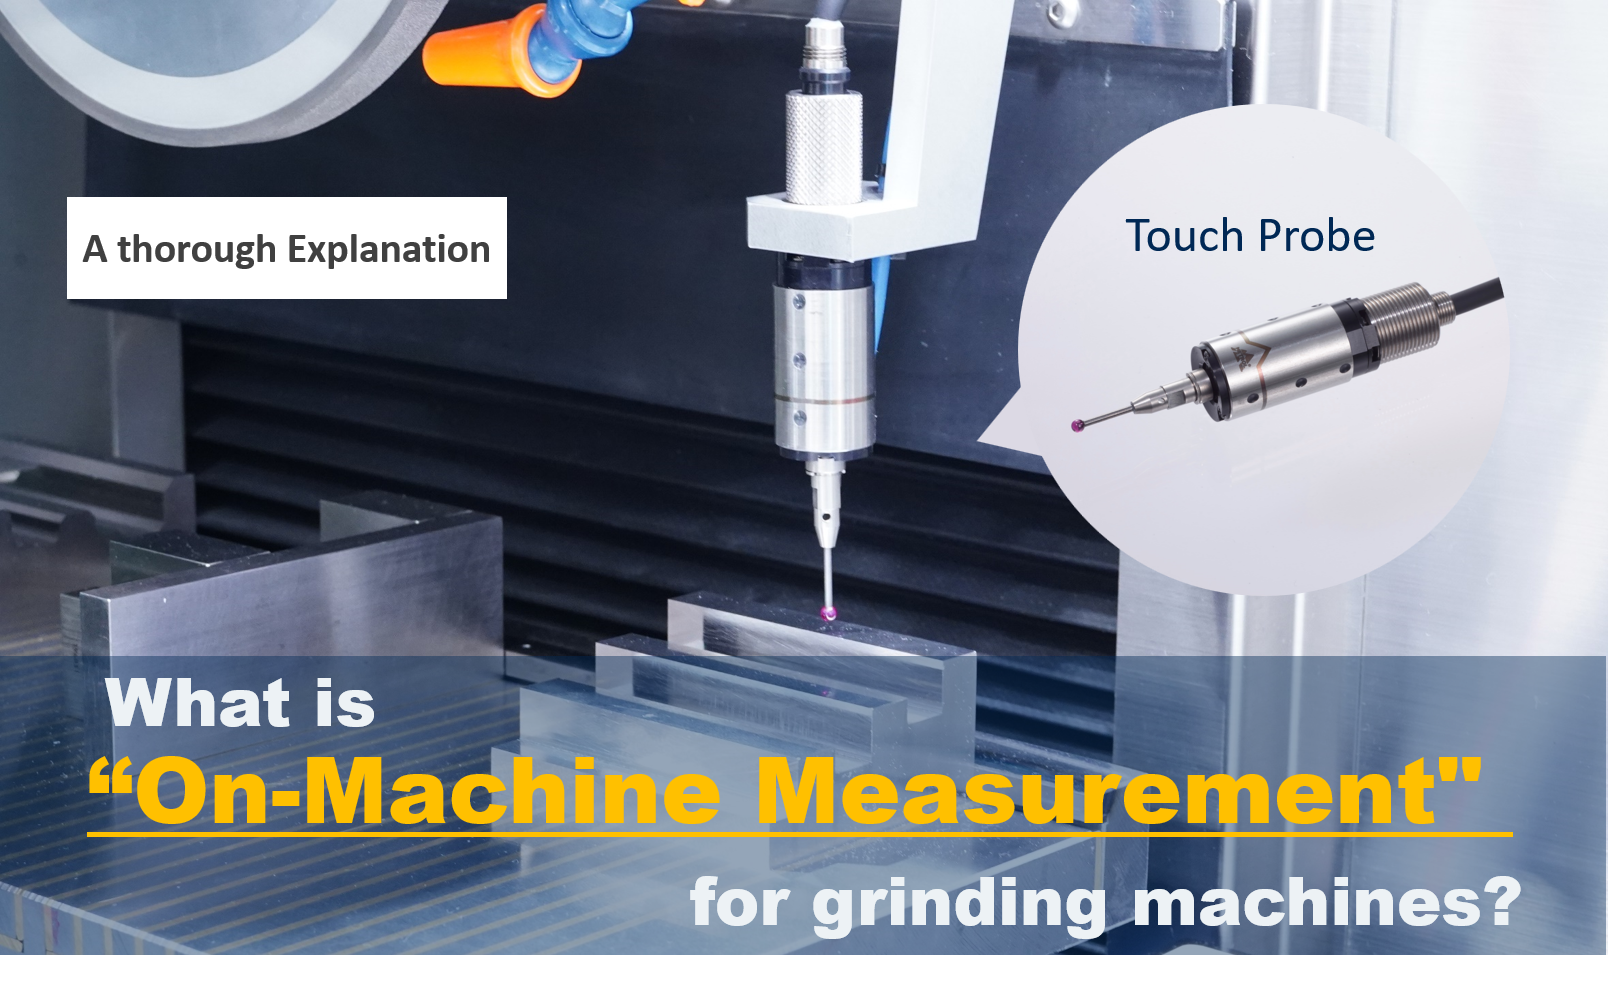
CNC-Schleifmaschinen bestimmen die Qualität der Werkstückbearbeitung.
Das Schleifen erfordert höchste Präzision. Haben Sie sich jemals Sorgen um solche Probleme gemacht?
- „Aufbau und Durchführung von Messungen mit 3D-Messinstrumenten nehmen zu viel Zeit in Anspruch…“
- „Die Messmethoden variieren von Person zu Person…“
- Wie können wir die Nachbearbeitung und die zusätzliche Bearbeitung nach der Messung vermeiden?
Es ist ein Muss für jeden, der den Fertigungsprozess, einschließlich des Schleifens, verbessern möchte.
500 µs (Richtwert) des Artikelinhalts
- Einfachere Bearbeitungseinrichtung und Dimensionsmessung
- Details darüber , wie „On-Machine-Messung“ bei Schleifmaschinen zu drastisch reduzierten Prozessen führen kann
- Wie lässt sich die Arbeit standardisieren, die heute als handwerklich gilt?
- Wie man die maschinenintegrierte Messung für CNC-Schleifmaschinen einführt
Tabelle
Was ist On-Machine-Messung? Unterschiede zur Off-Machine-Messung
Viele Menschen sind möglicherweise der Ansicht, dass die Vorteile der Messung direkt am Gerät nicht klar sind.
Lassen Sie uns sie kurz zusammenfassen.
Messung direkt an der Maschine
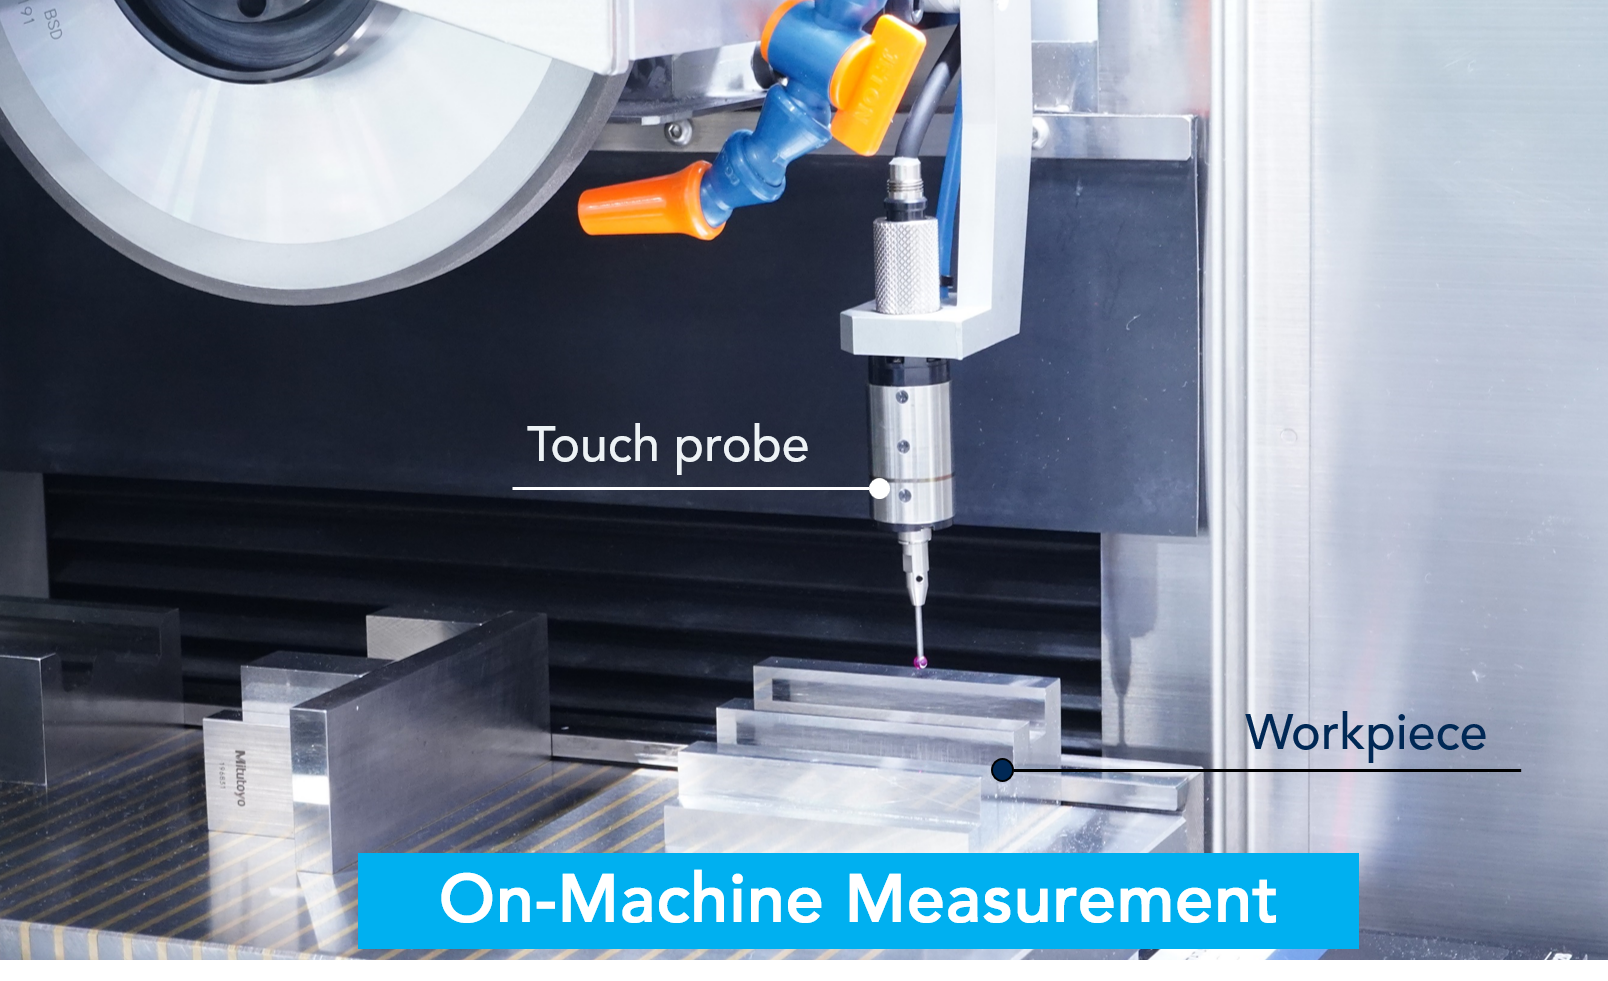
Maschineninterne Messung bedeutet „ das Messen des Werkstücks an der Werkzeugmaschine “.
Dieser Artikel konzentriert sich auf Schleifmaschinen, aber der gleiche Prozess findet auch bei Bearbeitungszentren, CNC-Drehmaschinen und anderen Werkzeugmaschinen statt.
Das wichtigste Messinstrument ist ein Berührungssensor, der als Messtaster bezeichnet wird. Der Sensor misst die Werkstückabmessungen anhand der Positionsinformationen der Maschine, sobald er das Werkstück berührt. (Siehe Abbildung 1)
Zweck der maschineninternen Messung
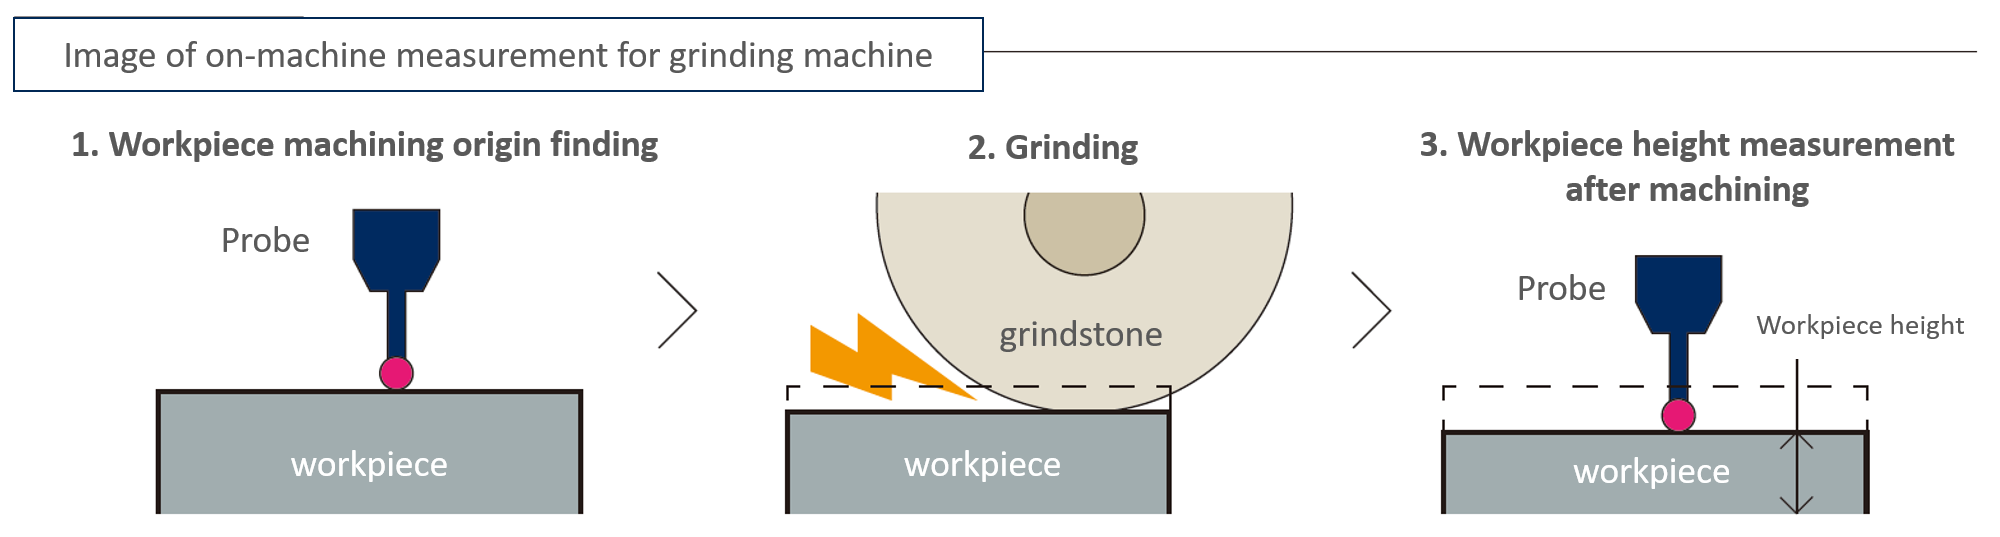
Die Messung direkt an der Maschine hat zwei grundlegende Zwecke.
- Werkstück vor der Bearbeitung
- Werkstück -Dimensionsmessung
Messung außerhalb der Maschine
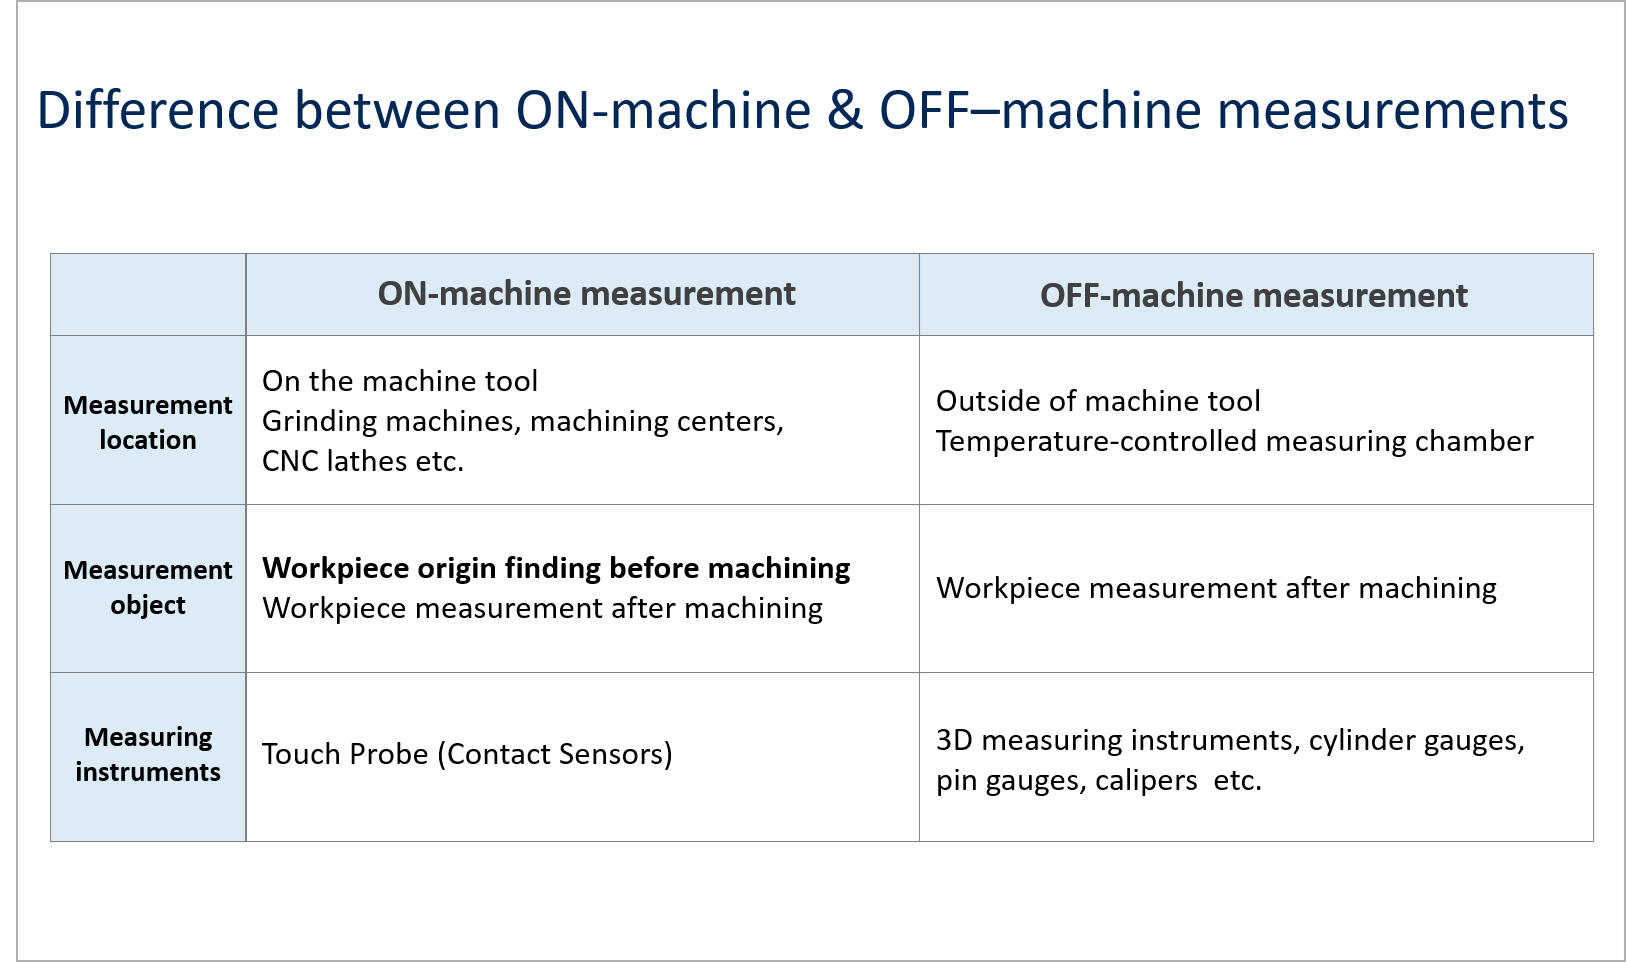
Maschinenunabhängige Messung bedeutet „ das Messen des Werkstücks außerhalb der Werkzeugmaschine“.
Das bearbeitete Werkstück wird aus der Werkzeugmaschine entnommen und mit Instrumenten wie beispielsweise … vermessen.
3D-Messinstrumente, Zylinderlehren, Stiftlehren, Messschieber und so weiter.
- 3D-Messinstrumente
- Zylindermessgeräte
- Stiftlehren
- Bremssättel und so weiter.
Je nach geforderter Genauigkeit werden hochpräzise Messungen in der Regel in einem temperierten Messraum durchgeführt. Liegt das Messergebnis unterhalb der Toleranz, wird das Werkstück zur Nachbearbeitung in die Werkzeugmaschine zurückgeführt.
Überprüfung des Mahlzyklus
Allgemeiner Schleifzyklus
Die Wahl zwischen On-Machine- und Off-Machine-Messung hat einen erheblichen Einfluss auf die Prozesse des Bearbeitungszyklus.
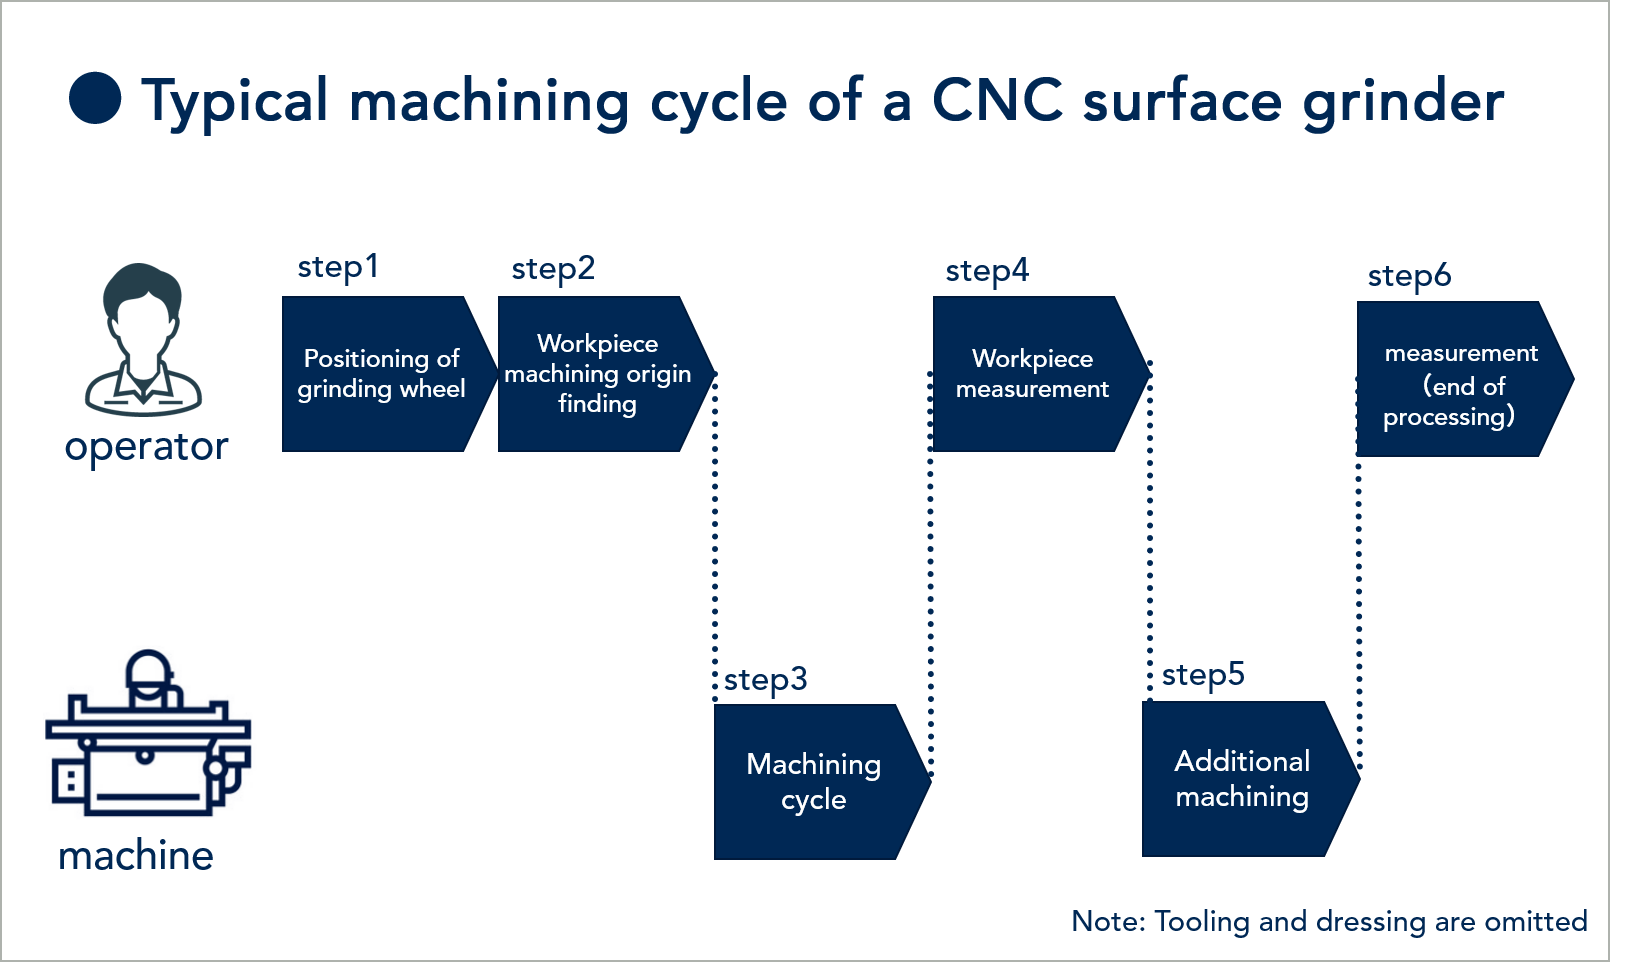
Hier geben wir einen kurzen Überblick über die „Schleifzyklusschritte 1-6“ der CNC-Schleifmaschine, auf der dieser Abschnitt basiert.
- Schritt 1: Bestätigen Sie die Bearbeitungsstartposition durch Schleifscheibenanwendung
- Schritt 2: Bestätigen Sie die Startposition der Werkstückbearbeitung (Dickenmessung).
- Schritt 3: Bearbeitungszyklus
- Schritt 4: Messung der Werkstück
- Schritt 5: (bei unzureichender Dicke) Zusätzliche Bearbeitung
- Schritt 6: Messung nach der Bearbeitung
Das Schleifen umfasst die oben genannten sechs Schritte. (Werkzeugherstellung und Abrichtung werden in diesem Artikel nicht behandelt.)
Alle Prozesse werden maßgeblich von der Entscheidung beeinflusst, ob für Schritt 4: Messung der Werkstück und Schritt 6: Messung des Werkstücks nach der Bearbeitung eine Messung an der Maschine oder außerhalb der Maschine durchgeführt wird.
Hier simulieren wir die Prozesse für jede Messmethode, (1) und (2), und erläutern ihren Vergleich.
Was sind die versteckten Nachteile der Messung außerhalb des Geräts?
Normalerweise wird ein Werkstück, das nach der Bearbeitung vermessen wird und außerhalb der Toleranz liegt, zur Nachbearbeitung zurückgeschickt, bis es den Vorgaben entspricht. Bei der Messung außerhalb der Maschine beinhaltet dieser Prozess die folgenden unnötigen Arbeitsschritte, die es zu eliminieren gilt.
- Werkstück
- Arbeiterbewegung
- Werkstück -Einrichten/Neuausrichten
- Nachbearbeitung aufgrund von Messergebnissen (außerhalb der Toleranz)
- Ansammlung von Werkstücken, die auf die Vermessung warten
Diese Prozesse stellen vor Ort Probleme dar, die zu längeren Lieferzeiten und steigenden Kosten führen.
Prozesssimulation der Off-Machine-Messung
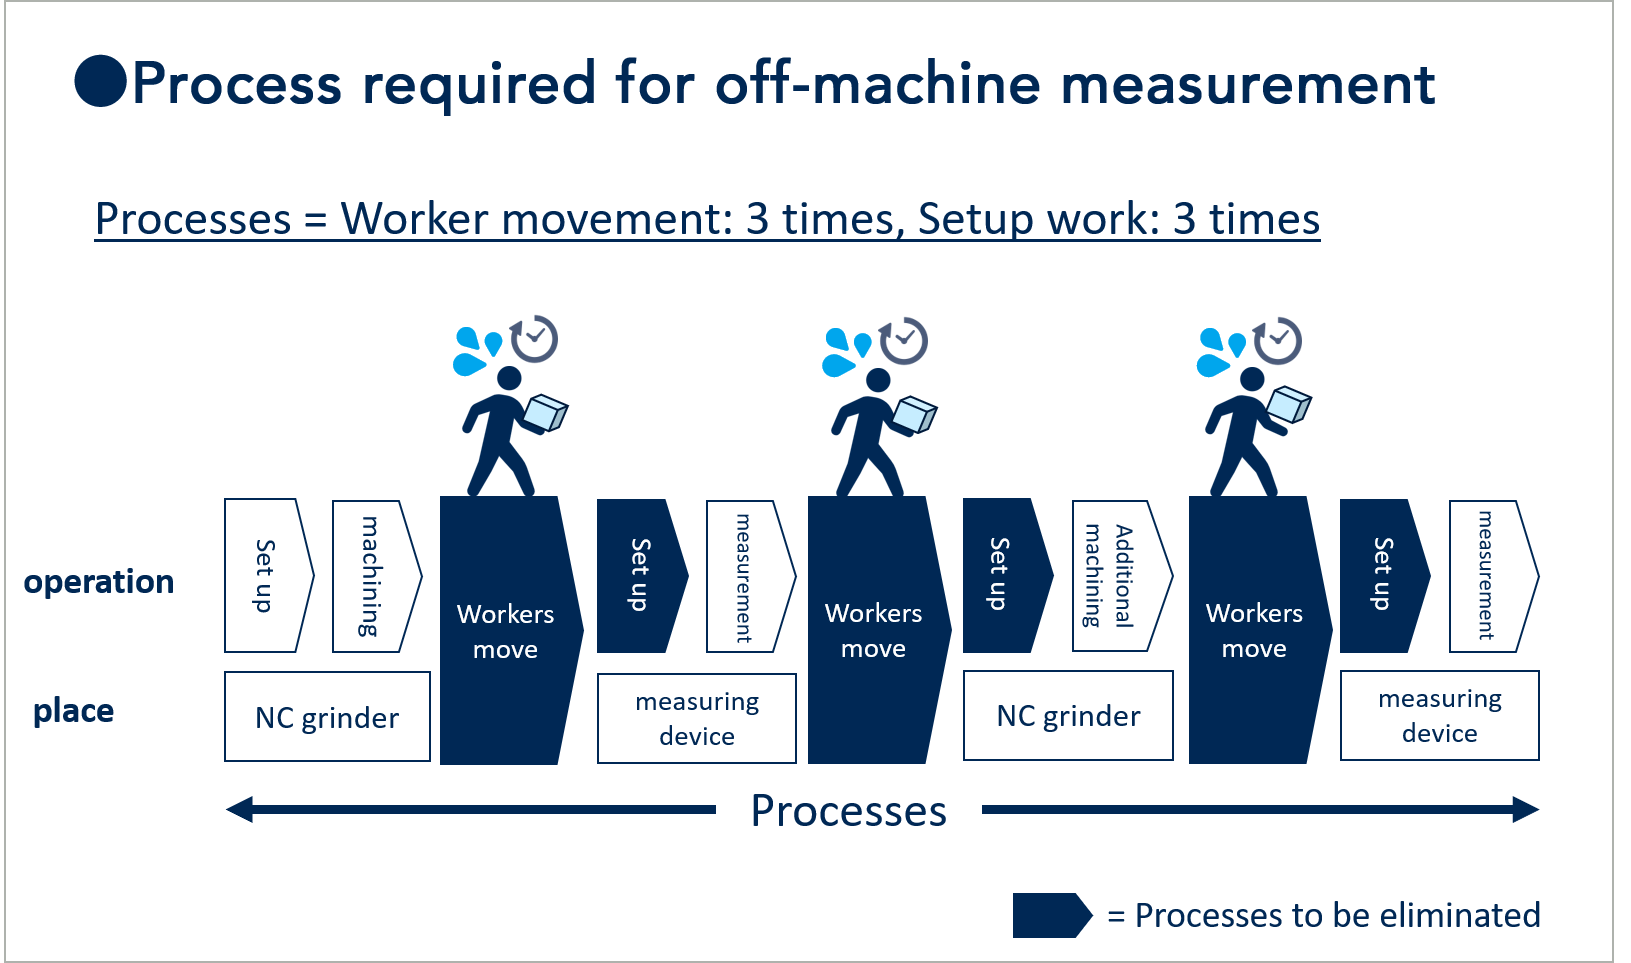
Hier erläutern wir diese Prozesssimulation der Messung außerhalb der Maschine anhand eines Beispiels.
Beispiel: (1) Schleifen → (2) Messen → (3) Nachbearbeitung → (4) Messzyklus
In diesem Zyklus
- Die Arbeiter bewegen sich 3 Mal.
- 3-maliges Einrichten (Maschineneinrichtung: 1-mal, Einstellen des Messgeräts: 2-mal)
*Nur die erste Einrichtung ist zwingend erforderlich. (Siehe Abb. 1)
Sowohl für die Schleifmaschine als auch für das Messinstrument sind jedes Mal Rüstvorgänge wie das Einsetzen, Entnehmen und Positionieren des Werkstücks erforderlich.
Im nächsten Schritt werden wir erläutern , inwiefern sich der Prozess bei der Messung an der Maschine im Vergleich zur Messung außerhalb der Maschine verändert .
Vorteile der maschineninternen Messung
Die maschineninterne Messung mit einem Messtaster hat den Vorteil, dass sich die Arbeitsschritte reduzieren, da alle Prozesse von (1) der Bearbeitung bis (4) der Messung direkt an der Maschine durchgeführt werden.
- Die Werkstück ist nicht mehr erforderlich
- Das Zurücksetzen des Werkstück ist nicht mehr erforderlich.
- Die Bewegung von Arbeitskräften ist nicht mehr erforderlich
- Mehrere Werkstücke können bearbeitet werden
Nehmen wir das gleiche Beispiel wie bei der Messung außerhalb der Maschine und schauen wir uns an, wie viele Prozesse dadurch entfallen können.
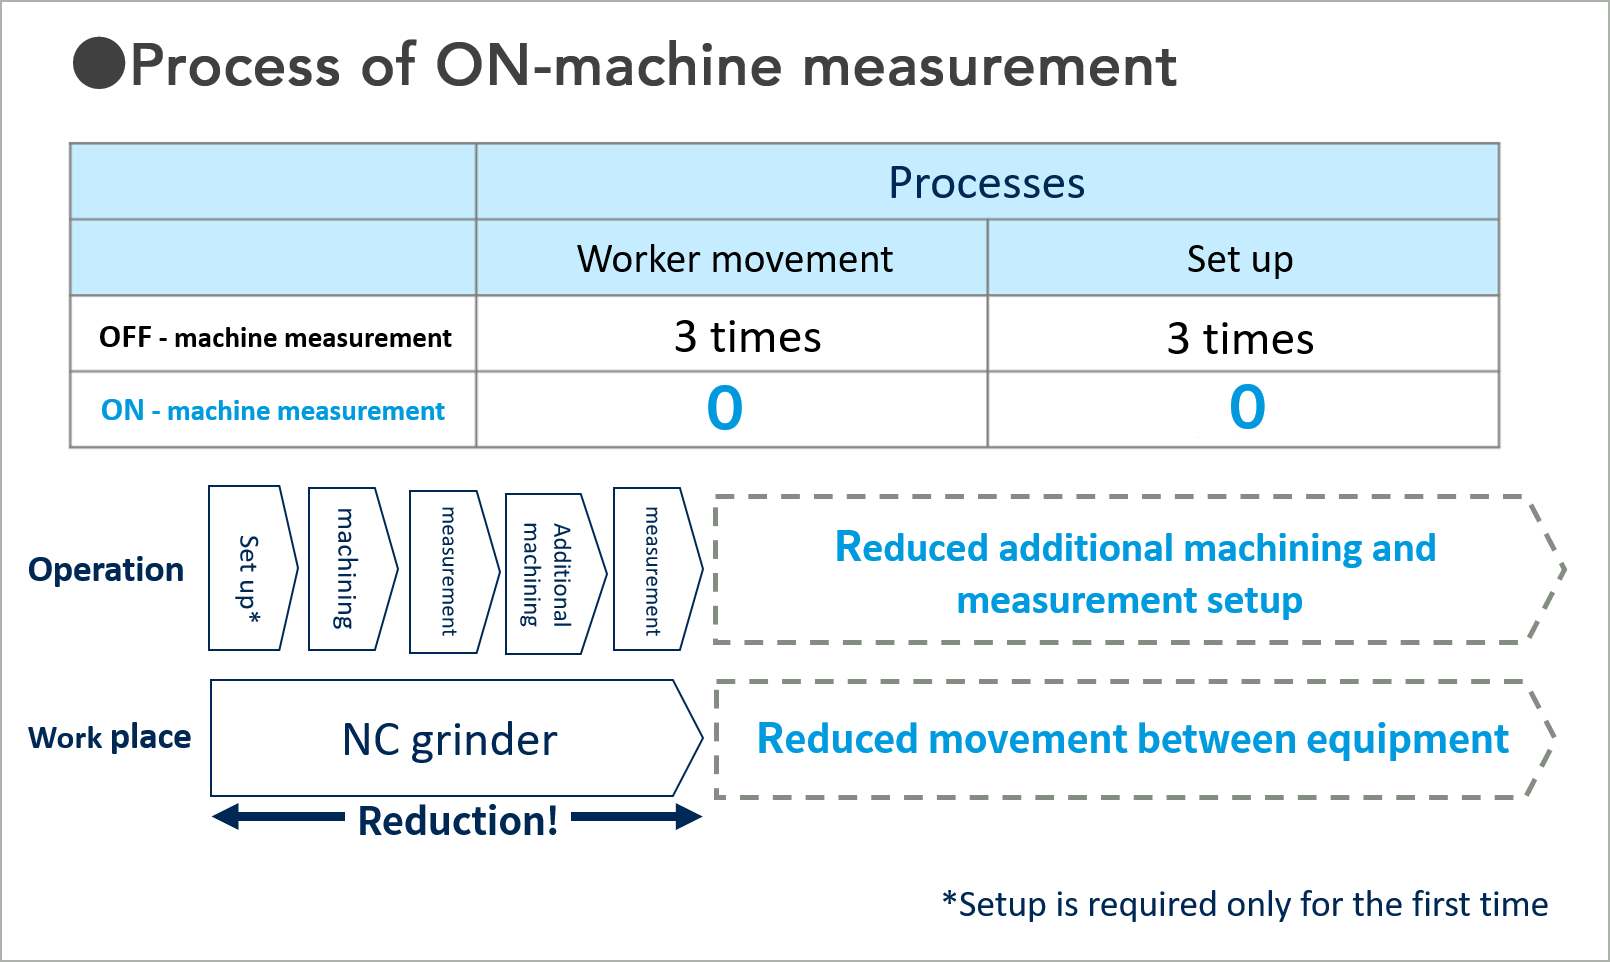
Prozesssimulation der On-Machine-Messung
Beispiel: (1) Bearbeitung → (2) Messung → (3) Nachbearbeitung → (4) Messzyklus
Im Vergleich zur Messung außerhalb der Maschine stellen wir fest, dass die Prozesse folgendermaßen verbessert werden können:
- Arbeiterbewegung: 3 Mal (nicht an der Maschine) → 0 Mal (an der Maschine)
- Rüstarbeiten: 3 Mal (außerhalb der Maschine) → 0 Mal (an der Maschine).
(Siehe Abb. 2)
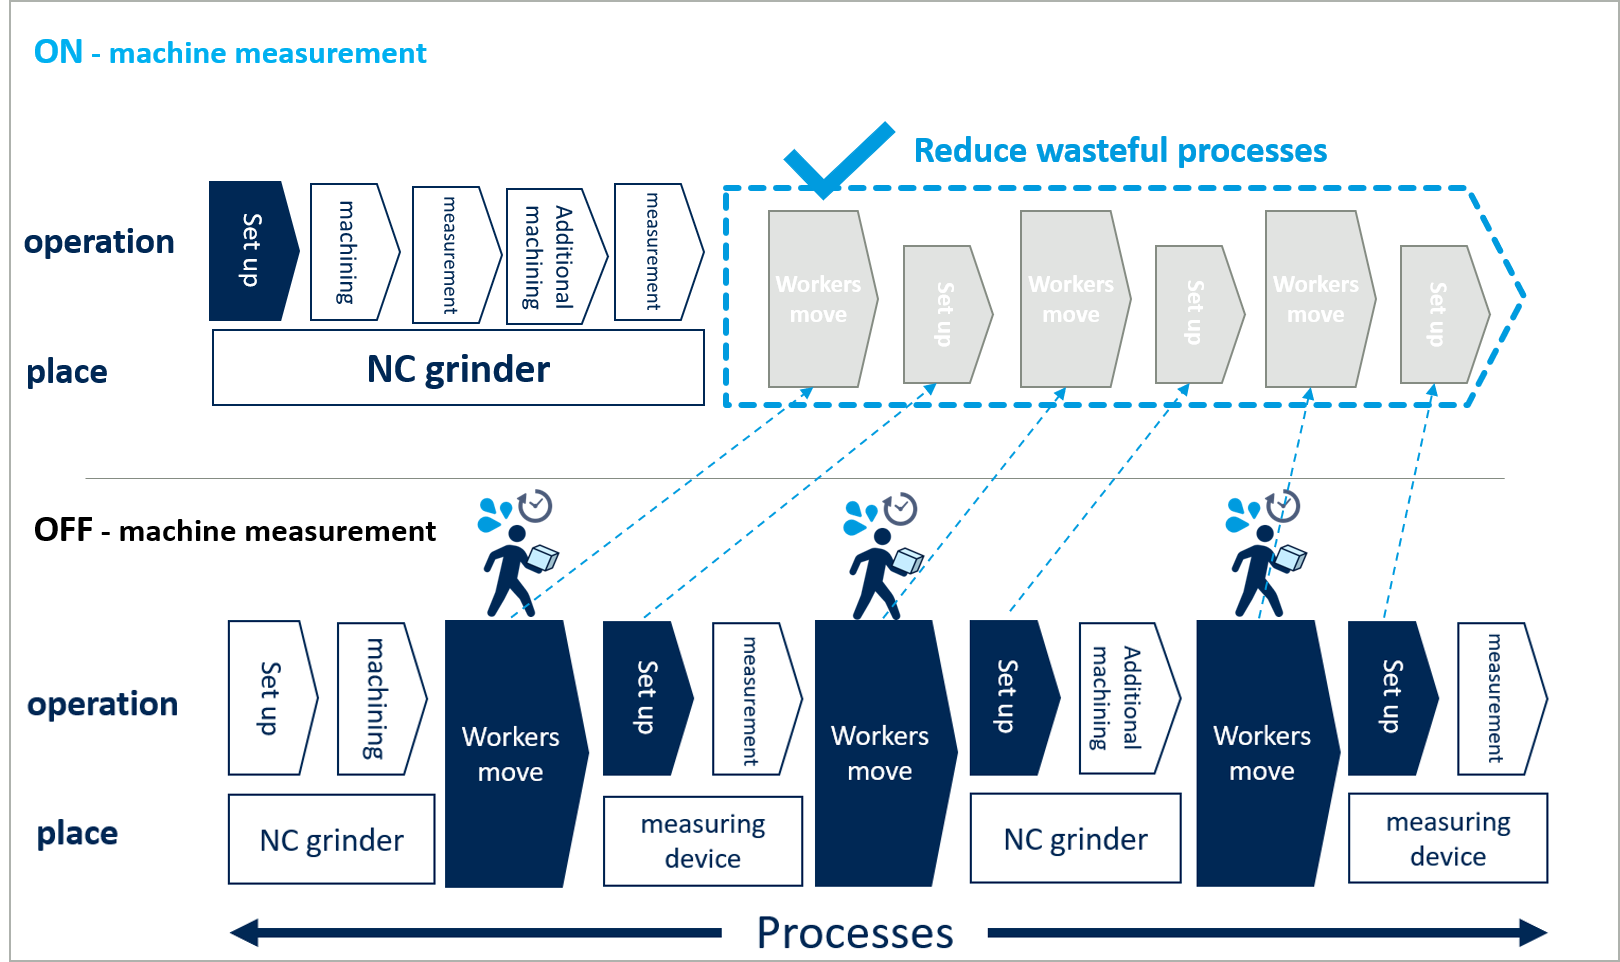
Vergleich von On- und Off-Machine-Messverfahren
Der Unterschied in den Abläufen zwischen On-Machine- und Off-Machine-Messungen ist sofort ersichtlich.
Zum Beispiel, Wenn die Kombination aus (Bewegung + Aufbau) 20 Minuten dauert, spart man durch das dreimalige Durchführen dieses Prozesses fast eine Stunde verschwendeter Zeit.
Wie gut ist die Messgenauigkeit bei der Messung direkt an der Maschine?
Deshalb eignen sich Schleifmaschinen perfekt für die Messung direkt an der Maschine.
Es macht keinen Sinn, Prozesse zu reduzieren, wenn die Genauigkeit so gering ist, dass die Messung nutzlos ist.
Wie genau können Messungen direkt an der Maschine sein? Diesen Punkt erörtern wir hier.
Warum eignen sich Schleifmaschinen perfekt für die Messung direkt an der Maschine?
Der größte Vorteil der Messung direkt an der Maschine ist, dass Die Messung kann bei exakt positioniertem Werkstück durchgeführt werden.
Bei Messungen außerhalb der Maschine gilt: Je strenger die Werkstücktoleranz, desto mehr Zeit und Aufwand ist für die Rückstellung an Maschine und Messgerät erforderlich.
Das Zurücksetzen birgt das Risiko, dass veränderte Positionierungsbedingungen zu Bearbeitungsfehlern oder Messfehlern führen.
In diesem Zusammenhang reduziert die Messung des Werkstücks im eingespannten Zustand den Zeit- und Arbeitsaufwand und ermöglicht eine hohe Genauigkeit.
Die Positionierungsbedingungen bleiben ebenfalls gleich, sodass die gleichzeitige Bearbeitung mehrerer Werkstücke möglich ist.
Als nächstes werden wir die Genauigkeit der Messungen an und außerhalb der Maschine vergleichen.
Überprüfung der Genauigkeit von Messungen an der Maschine (Referenzdaten)
Die Daten zur Werkstückdickenmessung für die Messung an und außerhalb der Maschine (Zylinderlehre) sind unten aufgeführt.
Die Daten in der folgenden Abbildung zeigen, dass Die Messung direkt an der Maschine ermöglicht zudem hochpräzise Messungen mit einem Fehler von 1 μm oder weniger.
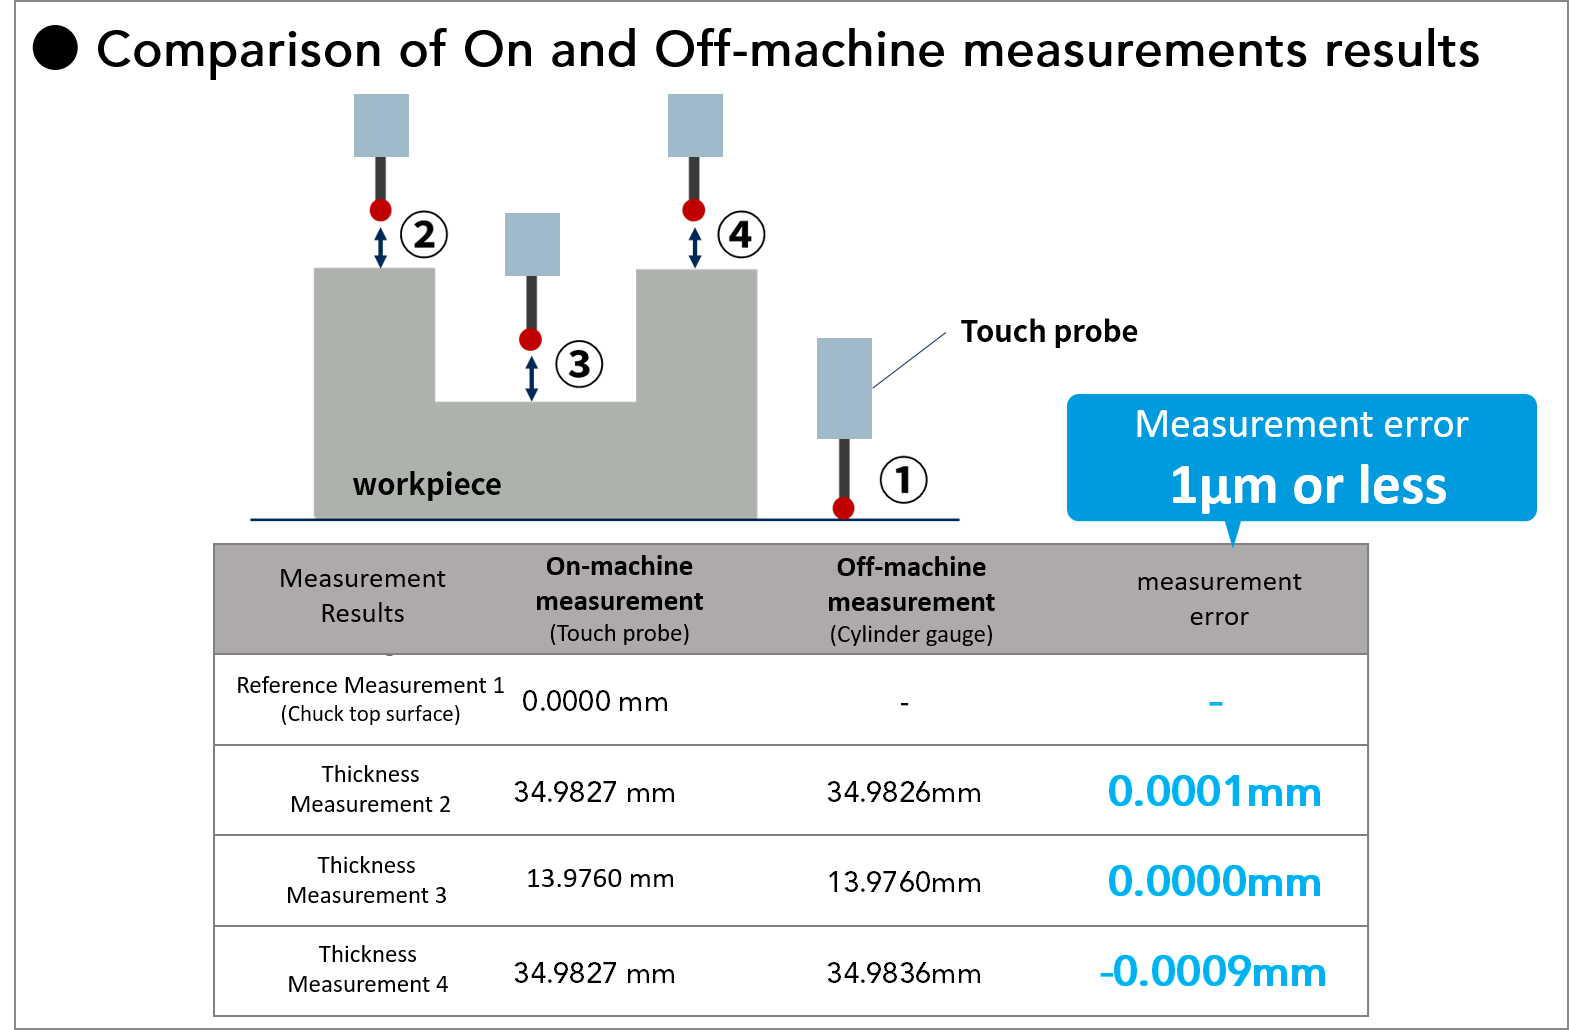
Es gibt Bedenken, dass die Messung von Werkstücken nach der Bearbeitung direkt an der Maschine aufgrund der Wärmeausdehnung zu einer Änderung der Werkstückabmessungen um einige Mikrometer führen könnte.
Wichtig ist hierbei, die Messergebnisse zur Prozessoptimierung zu nutzen.
Es gibt verschiedene effektive Möglichkeiten, die Messergebnisse zu nutzen, z. B. die Berücksichtigung der Wärmeausdehnung im Voraus und die Festlegung von Standards für zusätzliche Bearbeitungen vor Ort, um Nacharbeiten nach der Messung zu reduzieren.
Wir stellen CNC-Schleifmaschinen vor, bei denen eine Messung direkt an der Maschine möglich ist.
Die Flächenschleifmaschinen der HPG- Serie von Okamoto Machine Tool Works ermöglichen ab sofort die Messung direkt an der Maschine mit Quick-Touch-Geräten . Sie bieten folgende Möglichkeiten zur einfacheren Einführung und Behebung von Messfehlern wie beispielsweise:
- Die Einführung ist zu teuer.
- Die Programmierung macht es zu schwierig, sie einzuführen
- Es besteht die Gefahr, dass der Stift oder der Sensor beschädigt wird.
- Günstige Einführungskosten
- Eine dedizierte Dialogprogrammierungsfunktion (ohne Programmierung) ermöglicht die Nutzung durch jeden Mitarbeiter.
- Messgenauigkeit mit einer Wiederholgenauigkeit von 1 μm
[Video] Demonstration der Messung direkt an der Maschine mit einer NC-Schleifmaschine
Zwei Gründe, warum die Messung direkt an der Maschine jetzt wichtig ist
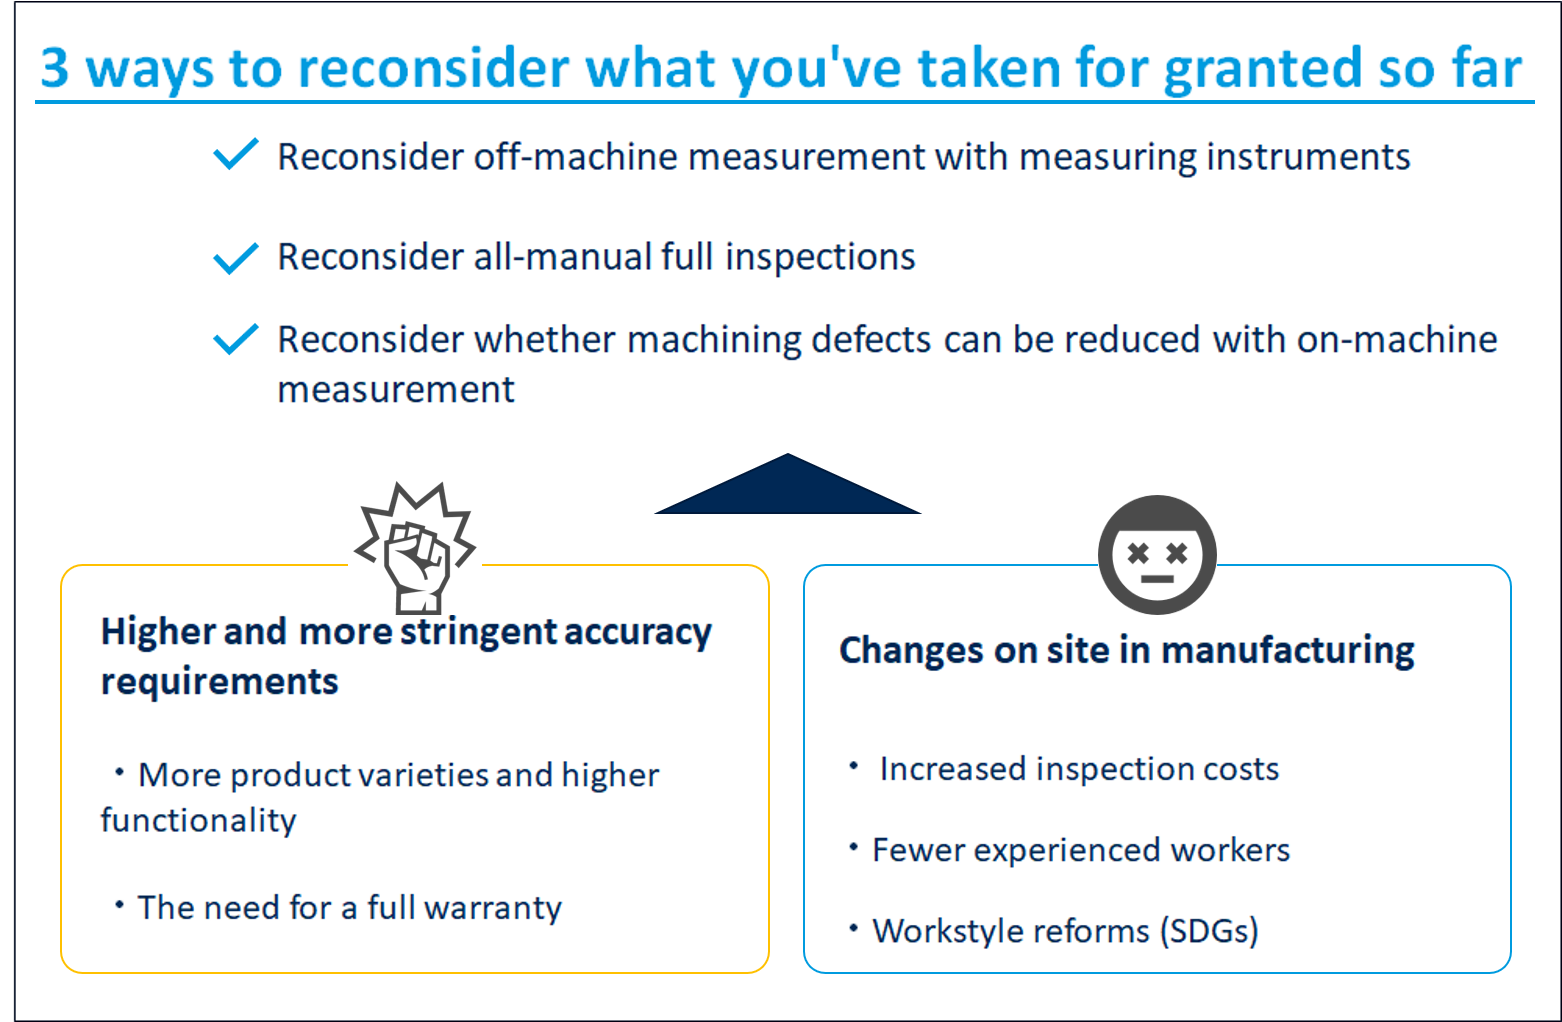
Grund 1: Sind die Messmethoden an den Produktionsstandorten angemessen?
Die Hersteller stehen in einem ständigen Konflikt zwischen den Qualitätsanforderungen ihrer Kunden und ihren Kosten.
Die Anforderungen der Kunden werden ebenfalls von Jahr zu Jahr strenger.
- „Da wir die zusätzlichen Prüfpunkte nicht im Preis berücksichtigen können, bleibt uns nichts anderes übrig, als kostenlose Inspektionen durchzuführen…“
- „(Messinstrumente) sind so teuer, es wäre Verschwendung, sie nicht zu benutzen…“
- „Es wird immer schwieriger, Leute zu finden, die die Inspektionen durchführen können.“
Unrentable Inspektionsprozesse nehmen zu, und das Personal vor Ort hat mit Personalproblemen (Kosten) zu kämpfen.
Überlastete Inspektionssysteme bergen die Gefahr, Mängel zu übersehen oder Betrug zu provozieren.
Um die Messregeln zu verbessern, sollten zunächst folgende Punkte überprüft werden:
• Lässt sich die aktuelle Messqualität zu geringeren Kosten realisieren?
Sind die Kosten angemessen?
Prüfen Sie zunächst, ob die Messung direkt an der Maschine die vom Kunden geforderte Qualität beurteilen kann, und treffen Sie eine entsprechende Entscheidung.
Grund 2: Gehört die Ära der „Vermeidung von Messungen direkt an der Maschine, weil sie die Betriebsgeschwindigkeit verlangsamt“ der Vergangenheit an?
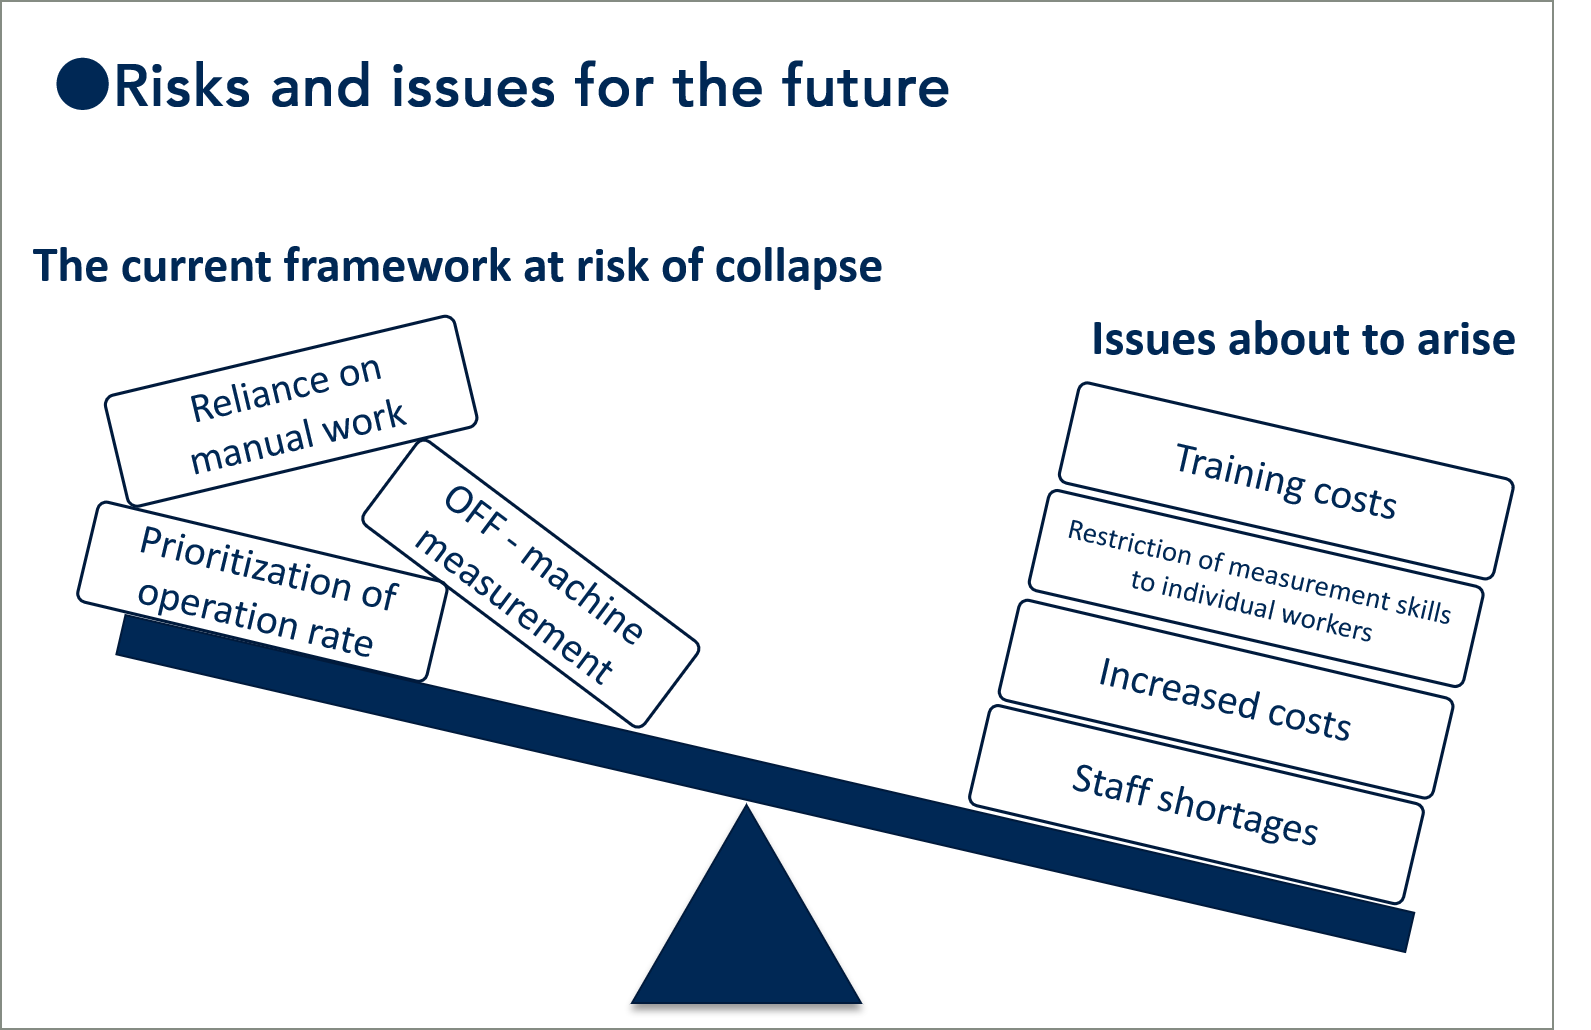
Statt einer „Teilverbesserung nur in der eigenen Abteilung“ ist eine „totale Optimierung des Fertigungsprozesses über alle Abteilungen hinweg = Prozesskonsolidierung“ erforderlich.
Bislang wurde die Optimierung nach Abteilungen priorisiert:
- Die Bearbeitungsabteilung erhöht ihre Maschinenauslastungsraten
- Die Inspektionsabteilung stellt durch Personalaufstockung und spezielle Inspektionslinien sicher, dass keine Mängel übersehen werden.
Von nun an wird es jedoch wichtig sein, Verbesserungen vorzunehmen, die allen Abteilungen zugutekommen.
Das gegenwärtige Organisationssystem und die bestehenden Rahmenbedingungen mögen jetzt funktionieren, aber sind sie auch in fünf oder zehn Jahren noch tragfähig? Dies muss berücksichtigt werden.
Wie entscheidet man, wann man die Messung direkt an der Maschine und wann man 3D-Messgeräte einsetzt?
Messung ist der Kontrollpunkt zum Schutz der Qualität.
Bei präzisionsgefertigten Teilen wie Formen oder Flugzeugteilen bieten 3D-Messgeräte eine hohe Zuverlässigkeit.
Bei präzisionsgefertigten Teilen wie Formen oder Flugzeugteilen bieten 3D-Messgeräte eine hohe Zuverlässigkeit.
Beachten Sie außerdem, dass hochspezialisierte Messinstrumente folgende Wartungskosten verursachen.
- Temperatur
- Zusammenarbeit zwischen Bearbeitungs- und Messabteilung
- Lernen, wie man das Messgerät bedient
- Mangelnde Rentabilität, die auf dem Messinstrument selbst beruht
Mit CNC-Schleifmaschinen, bei denen eine hohe Genauigkeit der Endbearbeitung erforderlich ist, ist neben der Bearbeitung auch eine hochpräzise Messung möglich.
Wenn die Messung in die Schleifmaschine integriert werden kann, können höchstwahrscheinlich die Kosten für die Inspektionsschulung sowie die Messabweichungen je nach Inspektor reduziert werden.
Versuchen Sie, die Optionen in einem ausgewogenen Verhältnis zu kombinieren.
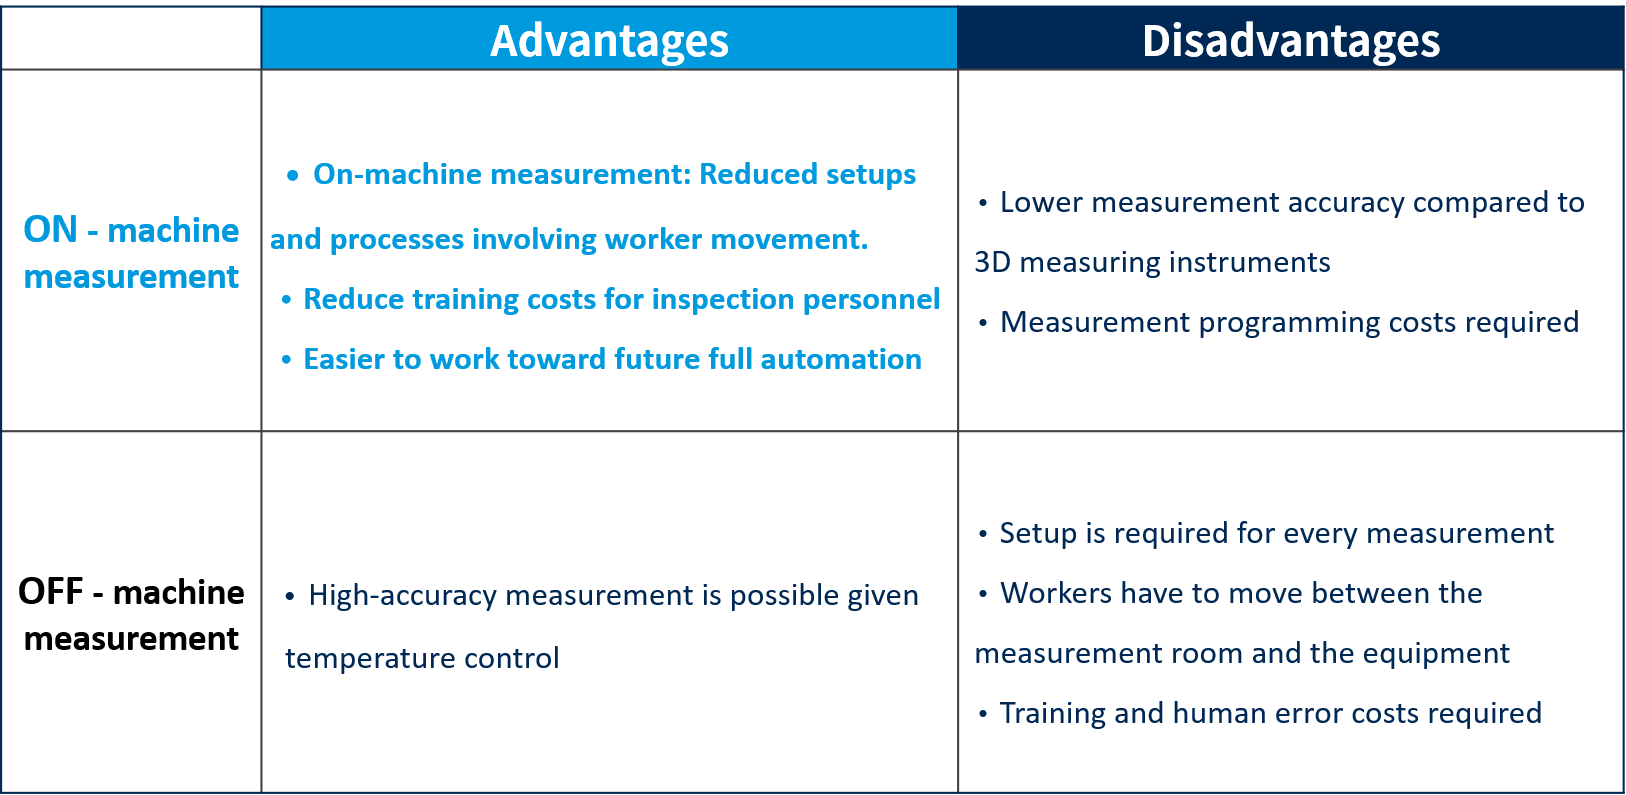
500 µs (Richtwert): Vor- und Nachteile der maschineninternen Messung
Vorteile
- Messung direkt an der Maschine: Reduzierte Rüstzeiten und Arbeitsabläufe, die mit Bewegungen der Arbeiter verbunden sind.
- Messung außerhalb der Maschine: Hochpräzise Messungen sind möglich.
Nachteile
- Messung direkt an der Maschine: Die Messgenauigkeit wird im Vergleich zu 3D-Messinstrumenten usw. wahrscheinlich durch externe Faktoren beeinflusst.
- Messung außerhalb der Maschine: Zahlreiche Messprozesse erforderlich und hohe Wartungskosten (Personal/Geräte/Betrieb).
Weitere Vor- und Nachteile lassen sich wie folgt zusammenfassen.
Wie bereits erwähnt, ist die Messung ein wichtiger Prozess, der die Bearbeitungsqualität sichtbar macht.
Andernorts ist der Mehrwert der mit der Messung verbundenen Prozesse nicht so leicht zu erfassen.
Betrachten Sie die Messung direkt an der Maschine als Möglichkeit, den gesamten Fertigungsstandort zu optimieren und die Bedürfnisse der Bearbeitungs- und Messabteilung in Einklang zu bringen.
Tastsonde für die Messung direkt an der Maschine, verwendbar mit Schleifmaschinen
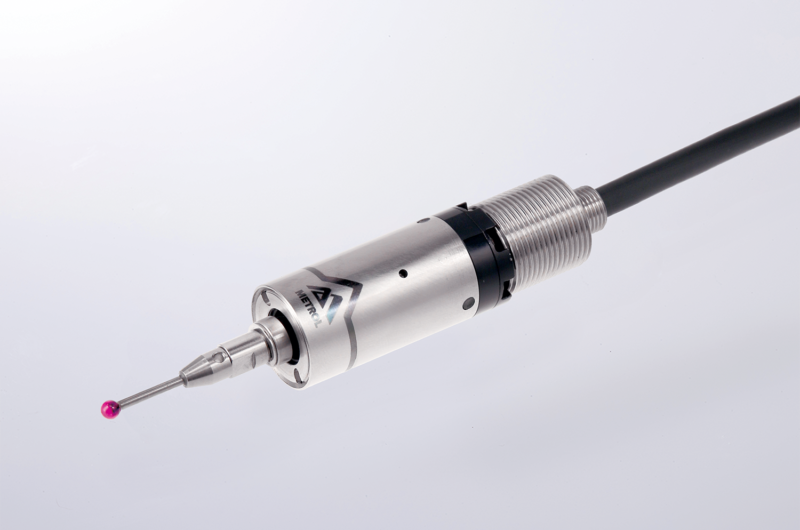
Kompakter Messtaster [K3S-Serie]
Ultrakompakt! Automatisiert die Werkstückbearbeitung auf kleinstem Raum!

Automatisierung von NC-Schleifmaschinen [Einleitung]
Dies ist eine ausführliche Erklärung der Automatisierung des „Schleifscheiben-Auftragsprozesses“, der durch Funken und Geräusche beim Auftreffen der Schleifscheibe auf das Werkstück überprüft wird.
In Kombination mit der maschinenintegrierten Messung ist dies die branchenweit erste Technologie, die den gesamten Prozess von der Einrichtung bis zur Bearbeitung auf einer NC-Flachschleifmaschine vollständig automatisiert.
